
Статьи
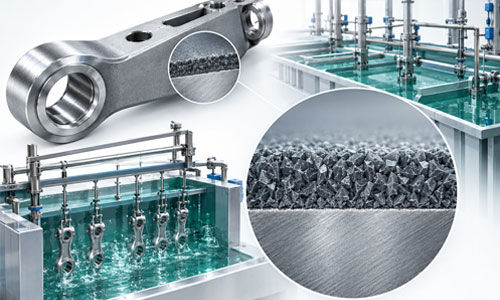
В эпоху развития нанотехнологий, графеновых покрытий и сложной гальваники классический процесс фосфатирования не только не утратил своей актуальности, но и укрепил позиции как самый экономически эффективный и технологически предсказуемый метод подготовки поверхности черных металлов. Фосфатирование — это не нанесение защитного слоя извне, как при цинковании или хромировании. Это конверсия: химическая реакция, в результате которой верхний слой самого металла преобразуется в нерастворимую кристаллическую плёнку фосфатов. Химическое фосфатирование металла на портале выполняют предприятия, работающие с партиями деталей по чертежу.
Для российского производства, работающего в условиях жестких климатических зон, резких перепадов температур и агрессивных дорожных реагентов, правильный выбор типа фосфатирования определяет, прослужит ли изделие 2 года или 15 лет. В этом материале мы разберем три столпа фосфатной обработки — железо-фосфатное, цинк-фосфатное и марганцевое покрытия, их химическую природу, технологические нюансы и экономическую целесообразность.
Ищите исполнителя для фосфатирования металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Железо-фосфатное покрытие (Iron Phosphating): экономичный фундамент
Железо-фосфатирование — это процесс образования на поверхности металла тонкой аморфной или мелкокристаллической пленки фосфатов железа. Толщина такого слоя редко превышает 0,3–1 микрометра. Перед обработкой металл проходит пескоструйную обработку: она снимает окалину и даёт равномерную шероховатость, без которой слой ложится пятнами.
Химизм и технология
Процесс протекает при относительно низких температурах (20–60 °C), что позволяет использовать как холодное фосфатирование (в распылительных камерах), так и низкотемпературное погружное. В основе лежат растворы ортофосфорной кислоты с фосфатами натрия или аммония. Железо в плёнку приходит из самого металла: процесс идёт с частичным растворением субстрата, поэтому покрытие получается аморфным, с низким содержанием собственно фосфата железа и без выраженной кристаллической решётки.
Преимущества:
- Минимальная себестоимость: Самый дешевый химический состав и низкие энергозатраты (отсутствие необходимости нагрева до 90 °C).
- Экологичность: Меньшее содержание тяжелых металлов в стоках по сравнению с цинковыми и марганцевыми ваннами.
- Идеальная адгезия: Создает отличную механическую зацепку для порошковых красок и жидких эмалей.
Недостатки:
- Низкая самостоятельная коррозионная стойкость. Без последующего окрашивания или пропитки маслом покрытие разрушается во влажной среде за считанные часы.
- Тонкий слой не способен скрыть дефекты металла (риски, царапины).
Где применять?
Железо-фосфатирование — выбор для изделий, эксплуатируемых внутри помещений. Это корпуса бытовой техники (холодильники, стиральные и посудомоечные машины), металлическая мебель, стеллажи, профили для гипсокартона и внутренние элементы автомобильных кузовов, не подверженные прямому воздействию влаги и солей. Если ваш бюджет ограничен, а условия эксплуатации — щадящие, это оптимальный выбор. Дальше деталь уходит на порошковую покраску, где фосфатный слой и работает.
2. Цинк-фосфатное покрытие (Zinc Phosphating): золотая середина и стандарт автопрома
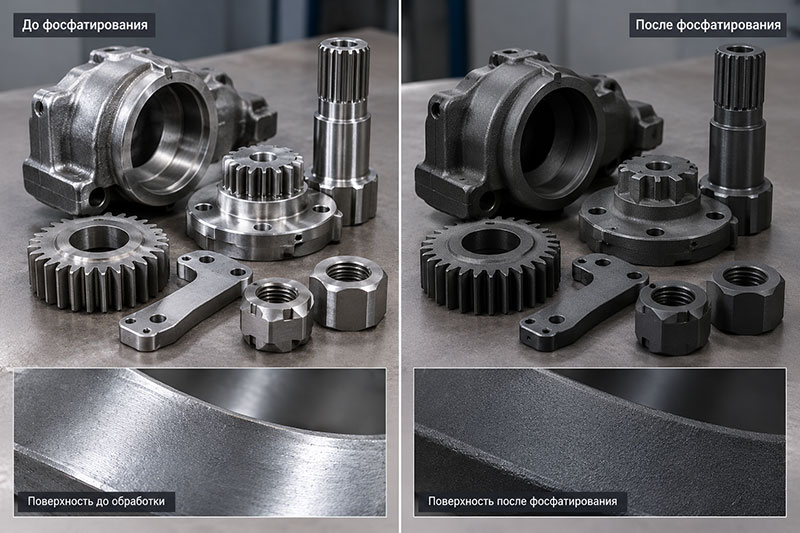
Цинк-фосфатирование — самый распространенный в мире и в России вид подготовки металла под покраску. В отличие от железного, здесь фосфатный слой формируется за счет компонентов раствора (фосфатов цинка), а не за счет растворения самой детали. Это создает плотную, мелкокристаллическую структуру толщиной от 1 до 5 микрометров.
Химизм и технология
Процесс требует более строгого контроля параметров. Температура раствора составляет 40–75 °C. Для формирования качественной мелкокристаллической структуры, которая обеспечивает лучшую коррозионную стойкость, чем крупнокристаллическая, обязательно использование ускорителей (нитратов, нитритов) и активаторов поверхности на основе титана или никеля.
Преимущества:
- Высокая коррозионная стойкость: Цинк-фосфатный слой служит надежным барьером. В камере соляного тумана распространение коррозии от надреза на таком покрытии значительно ниже, чем на железо-фосфатном.
- Превосходная адгезия ЛКМ: Развитая микропористая структура работает как микрозамок для краски. Это критически важно для порошковых покрытий, которые склонны к скалыванию при ударе.
- Маслоемкость: Пленка отлично удерживает консервационные масла.
Недостатки:
- Высокая стоимость реагентов (цинк — дорогой компонент).
- Сложность утилизации сточных вод из-за ионов тяжелых металлов.
- Требовательность к подготовке поверхности: любая жировая пленка или неравномерный нагрев ванны приведут к пятнистости.
Где применять?
Это стандарт для автомобильной промышленности (детали подвески, кронштейны, элементы кузова), производства крепежа (болты, саморезы), строительных металлоконструкций и силового оборудования. Если ваша деталь будет эксплуатироваться на улице, подвергаться пескострую от дорог или перепадам температур — выбирайте цинк-фосфатирование. Альтернатива, когда краски не будет, — гальваническое цинкование с пассивацией. Для крепежа, который затем идет на порошковую окраску, это единственный надежный вариант, предотвращающий появление красной ржавчины под краской в местах сколов.
3. Марганцевое фосфатирование (Manganese Phosphating): броня для узлов трения
Марганцевое фосфатирование стоит особняком. Если железо- и цинк-фосфаты — это грунты под покраску, то марганцевое покрытие — это самостоятельная антифрикционная и износостойкая защита. Оно формирует самую толстую (от 10 до 50 микрометров) и прочную крупнокристаллическую пленку.
Химизм и технология
Процесс протекает при высоких температурах (90–98 °C). В основе лежат соли марганца (часто используется препарат «Мажеф» — смесь фосфатов марганца и железа). Из-за высокой температуры и специфики ионов марганца кристаллы растут быстро и достигают больших размеров.
Ключевая особенность: Марганцевое фосфатирование почти никогда не красят. Его главная задача — удержание смазки. После формирования слоя детали обязательно проходят стадию пропитки маслом (импрегнации). Масло заполняет глубокие поры кристаллов, создавая резервуар смазки непосредственно на поверхности металла.
Преимущества:
- Экстремальная износостойкость: Коэффициент трения в парах металл-металл снижается в разы.
- Защита от задиров: При приработке шестерен или подшипников фосфатный слой срабатывается, предотвращая сваривание металла.
- Самостоятельная защита: Пропитанное маслом покрытие может работать без краски в условиях умеренной влажности.
Недостатки:
- Самый дорогой и энергозатратный процесс.
- Крупнокристаллическая структура не подходит под покраску (краска ляжет неровно и быстро отслоится).
- Высокая токсичность растворов, требующая специальных систем вентиляции и очистки.
Где применять?
Детали двигателей внутреннего сгорания (поршни, гильзы цилиндров), элементы трансмиссий (шестерни, валы КПП, крестовины карданов), крепеж высоконагруженных соединений, стволовые коробки и затворы огнестрельного оружия, подшипники скольжения. Если ваша деталь работает в условиях граничного трения — альтернатив марганцевому фосфатированию практически нет. Там, где нужен не маслоёмкий слой, а твёрдость самой поверхности, работает азотирование.
Холодное фосфатирование: где работает и в чём уступает горячему
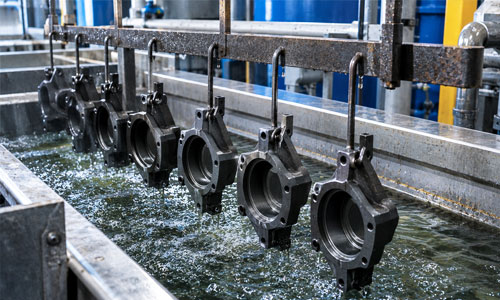
Холодное фосфатирование проводят при температуре раствора 15–30 °C — без подогрева ванны. Составы на той же ортофосфорной кислоте, но с усиленным набором ускорителей (нитраты, хлораты, соли никеля), потому что при низкой температуре реакция идёт медленно и без них просто не запустится. Время обработки — от 5 до 20 минут вместо 3–10 у горячих ванн, и это в основном железо-фосфатный тип: аморфный слой 0,3–1 мкм.
Что холодный процесс даёт: он единственный, которым обрабатывают крупногабаритные конструкции, которые физически не погрузить в ванну с нагревом — мостовые балки, фермы, корпуса, ёмкости. Работает методом облива, распыления или кисти, в ремонтных условиях и на монтаже. Тонкий аморфный слой здесь — не недостаток, а расчёт: деталь всё равно идёт под окраску, и фосфатирование нужно ради адгезии, а не ради барьера.
Чего холодное фосфатирование не даёт. Плотную мелкокристаллическую цинк-фосфатную плёнку при 20–30 °C не получить: кристаллы не успевают сформироваться правильно, слой выходит рыхлым и пятнистым, а с ним уходит коррозионная стойкость. Поэтому крепёж, автокомпоненты и всё, что работает на улице, фосфатируют горячим способом — химическое фосфатирование в цехе с контролем температуры и pH. Холодный вариант не заменяет его, а закрывает нишу, где ванна недоступна.
Отдельно про пассивацию: у холодных железо-фосфатных слоёв пористость выше, чем у горячих цинковых, поэтому финишную промывку делают обессоленной водой, а деталь либо сразу красят, либо промасливают. Разрыв между фосфатированием и окраской не должен превышать нескольких часов — иначе плёнка набирает влагу и адгезия падает.
Фосфатирование металла в домашних условиях: что реально работает
Дома и в небольшой мастерской фосфатируют двумя способами: готовыми преобразователями ржавчины на основе ортофосфорной кислоты и составами «холодного фосфатирования», которые наносят кистью, губкой или из распылителя. Оба варианта — про железо-фосфатный аморфный слой, то есть про подготовку под краску. Получить в гараже цинк-фосфат или марганцевое покрытие нельзя: нужны горячая ванна, активатор и контроль параметров, а не ёмкость с кислотой.
Порядок операций тот же, что в цехе, и именно на нём теряют результат. Обезжиривание — до полного отсутствия разводов, растворителем или щелочным составом. Промывка. Снятие рыхлой ржавчины и окалины механически: преобразователь работает по плотному оксиду, а не по пластам коррозии. Нанесение состава и выдержка по инструкции — обычно 15–30 минут, до смены цвета на тёмно-серый или синевато-чёрный. Промывка обессоленной водой и сушка. Окраска в течение суток.
Где кустарная обработка проигрывает предсказуемо. Слой выходит неравномерным — на кромках и сварных швах он толще, на больших плоскостях тоньше; при толщине 0,3–0,5 мкм это уже заметно по цвету. Контроля pH и концентрации нет, поэтому партия от партии отличается. Стоки с ортофосфорной кислотой нельзя сливать в бытовую канализацию. И главное — экономика: на деталь площадью в квадратный метр уходит сопоставимый по цене объём состава, а промышленное фосфатирование считается по килограммам и всегда выйдет дешевле.
Поэтому домашний сценарий оправдан в трёх случаях: единичная реставрация, ремонт на месте, когда деталь нельзя снять, и подготовка небольшой партии под окраску, где цена не критична. Для серийных деталей, крепежа и всего, что работает в агрессивной среде, дешевле и надёжнее отдать партию на фосфатирование: там задают тип раствора, температуру и время под конкретный материал, а после — порошковую покраску без разрыва по времени. Если задача не в адгезии под краску, а в защите самой поверхности, фосфатирование вообще не тот метод — смотрите оксидирование или гальваническое цинкование, а полный список покрытий собран в разделе гальваника и покрытия.
Сравнительная матрица: как сделать окончательный выбор
| Параметр | Железо-фосфат | Цинк-фосфат | Марганцевое фосфат |
|---|---|---|---|
| Основная цель | Грунтовка под ЛКМ в помещении | Грунтовка под ЛКМ на улице | Антифрикционная защита, приработка |
| Толщина пленки | 0,3–1 мкм | 1–5 мкм | 10–50 мкм |
| Структура | Аморфная / мелкокристалл | Мелкокристаллическая | Крупнокристаллическая |
| Коррозионная стойкость | Низкая | Высокая | Средняя (требует масла) |
| Адгезия краски | Хорошая | Отличная | Непригодно |
| Температура процесса | 20–60 °C | 40–75 °C | 90–98 °C |
| Типичное применение | Холодильники, мебель, интерьерный крепеж | Автокомпоненты, стройка, наружный крепеж | Шестерни, поршни, оружие, валы |
Технологические ловушки: на чем теряют деньги производители
- Игнорирование стадии активации. Переход от щелочного обезжиривания сразу к фосфатированию часто приводит к неоднородности слоя. Использование титановых активаторов (АФ-1, АФ-4) в промывочной ванне снижает массу фосфатного слоя (экономия химии), уменьшает размер кристаллов (улучшает товарный вид и адгезию) и сокращает время обработки.
- Экономия на обессоленной воде. Финальная промывка обычной водопроводной водой оставляет на фосфатной плёнке соли кальция и магния. Они разрушают её при нагреве и мешают адгезии краски, поэтому последнюю промывку делают только деминерализованной водой.
- Неправильный выбор температурного режима. Попытка провести цинк-фосфатирование при температуре 30 °C приведет к формированию рыхлого, крупнокристаллического шлама вместо плотной пленки. Слой будет иметь плохую адгезию к металлу и отслоится вместе с краской при первом же механическом воздействии.
- Отсутствие пассивации. Для цинк-фосфатных покрытий, которые будут эксплуатироваться в агрессивных средах, критически важен этап пассивации (хроматной или бесхроматной на основе соединений циркония/титана). Он «запечатывает» поры фосфатной пленки, увеличивая время до появления белой коррозии в камере соляного тумана с 24 до 150–200 часов.
Заключение: алгоритм принятия решения
Выбор типа фосфатирования должен начинаться не с цены линии, а с технического задания на изделие:
- Где будет работать деталь? В тепле и сухости — железо-фосфат. На улице, в грязи и реагентах — цинк-фосфат.
- Будет ли деталь краситься? Да — железо или цинк. Нет (нужна смазка) — марганец.
- Каков бюджет на химию и утилизацию? Минимальный — железо. Средний — цинк. Максимальный — марганец.
- Есть ли узлы трения? Если да, и деталь не планируется красить, марганцевое фосфатирование с последующей пропиткой маслом — единственный путь избежать гарантийных случаев из-за износа.
Фосфатирование — это страховка вашего лакокрасочного покрытия. Попытка сэкономить на этом этапе, заменив цинк-фосфатное обезжириванием с конверсионным покрытием на основе циркония, может быть оправдана только для интерьерных изделий. Для всего, что выходит за пределы отапливаемого цеха, классическое цинк-фосфатирование остаётся непревзойдённым по соотношению цены и долговерности. Другие способы защиты поверхности собраны в разделе гальваника и покрытия. Инвестируйте в правильную подготовку поверхности — и ваше изделие переживёт гарантийный срок в три-четыре раза. Разместите заказ на фосфатирование с чертежом — исполнители подберут тип раствора и режим.
27.10.2026


