
Статьи
Введение: значение гальванических покрытий
Гальваническое покрытие — это не просто декоративный блеск на автомобильном бампере или дверной ручке. Это высокотехнологичный барьер между металлом и агрессивной внешней средой, способный продлить срок службы детали в десятки раз. В условиях российского климата с его резкими перепадами температур, высокой влажностью и повсеместным использованием противогололёдных реагентов вопрос защиты металлоконструкций стоит особенно остро.
В этом материале мы разберём гальванику — от фундаментальных законов электролиза до нюансов выбора оборудования для промышленной линии.
Ищете кто оказывает услуги гальванического покрытия металла?
Найдите исполнителя в каталоге предприятий портала
Рейтинг и отзывы помогут с выбором
Физика процесса: как металл «растёт» на поверхности
Технология основана на явлении электролиза. Если говорить упрощённо, деталь помещают в ванну с раствором солей, то есть электролитом, и пропускают через систему постоянный электрический ток. Обрабатываемое изделие подключается к отрицательному полюсу источника тока, становясь катодом. Анодом служат пластины из того металла, которым планируется покрыть деталь.
Под действием электрического поля положительно заряженные ионы металла отрываются от анода, перемещаются через раствор и оседают на поверхности катода, формируя плотную кристаллическую решётку. Толщина будущего слоя регулируется силой тока, измеряемой в амперах на квадратный дециметр — А/дм2, — и временем выдержки. Чем выше плотность тока, тем быстрее идёт процесс, но при превышении критических значений покрытие становится рыхлым, пористым и начинает подгорать по краям.
Исторический контекст важен для понимания авторитета метода. Хотя технология носит имя итальянского учёного Луиджи Гальвани, практическое применение электролиза для получения точных металлических копий было открыто в 1838 году российским физиком Борисом Якоби. Именно он создал первые гальванопластические копии гравюр и скульптур, заложив основу современной промышленности.
Основные виды покрытий и их прикладное значение
Современная гальванотехника предлагает более трёх десятков видов покрытий. Рассмотрим наиболее востребованные в российской промышленности.
Цинкование
Главный защитник стальной индустрии России. Цинк обладает анодными свойствами по отношению к стали. Это означает, что даже если слой цинка будет процарапан до основания, коррозия начнёт разрушать именно цинк, а не сталь. Деталь останется целой, пока на ней есть хотя бы крупица защитного металла.
Толщина: 6–30 микрон.
Применение: метизы, крепёж, кузовные элементы автомобилей, опоры ЛЭП, строительные фермы.
Нюанс: для повышения стойкости в солевом тумане, актуальном для дорог Москвы и Санкт-Петербурга зимой, цинковые покрытия обязательно подвергают хроматированию, то есть пассивации.
Никелирование
Никель даёт высокую твёрдость и отличную химическую стойкость. Он имеет характерный желтовато-серебристый оттенок и прекрасно полируется до зеркального блеска. В многослойных системах никель выступает идеальным грунтом, обеспечивая адгезию финишного слоя.
Толщина: 9–45 микрон.
Применение: медицинский инструмент, сантехническая арматура, детали двигателей, фурнитура премиум-класса.
Хромирование
Король износостойкости. Микротвёрдость хромового слоя достигает 10 780 МПа, что делает его одним из самых твёрдых промышленных материалов. Различают два принципиально разных подхода.
- Декоративное, блестящее: тонкий слой толщиной 0,5–1,5 мкм наносится поверх медно-никелевого подслоя. Цель — эстетика и лёгкая защита.
- Твёрдое, молочное или матовое: слой толщиной от 20 до 250 мкм. Используется для восстановления изношенных валов, штоков гидроцилиндров и пресс-форм. Такое покрытие работает десятилетиями без смазки.
Меднение
Медь редко используют как финальное покрытие из-за её склонности к быстрому окислению и потемнению. Однако она незаменима как промежуточный пластичный слой. Медь отлично сглаживает микроцарапины основного металла и выравнивает потенциал перед нанесением блестящего никеля.
Драгметаллы: золочение, серебрение, родирование
Здесь функционал уходит от защиты к электротехнике и ювелирному делу. Золото обеспечивает стабильное сопротивление контактов в электронике независимо от влажности. Родий защищает серебро от потемнения, сохраняя первозданный вид украшений годами.
Технологическая цепочка: пять шагов к идеальному покрытию
Качество гальванического изделия на 70% зависит от подготовки поверхности. Ошибки на первом этапе невозможно исправить последующим осаждением металла.
- Механическая подготовка. Удаление литников, облоя и заусенцев. Шлифовка и полировка задают класс шероховатости. Для мелких метизов применяется галтовка во вращающихся барабанах со стальными шариками.
- Химическая очистка, обезжиривание. Любая капля масла создаст «непокрытую точку», вокруг которой начнётся подплёночная коррозия. Используются щелочные растворы с эмульгаторами. После обезжиривания обязательна стадия активации, то есть травления, в кислотах для снятия оксидной плёнки.
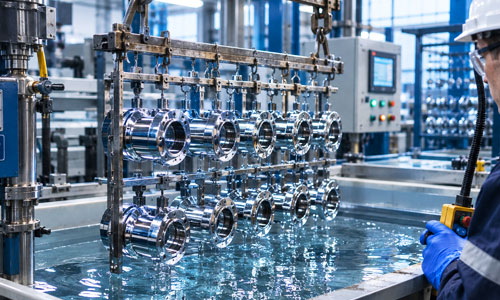
- Собственно гальванизация. Деталь погружается в ванну. Важно обеспечить равномерность распределения силовых линий тока. Для этого используются специальные подвесы и контакты, конструкция которых рассчитывается инженером-технологом индивидуально под геометрию детали.
- Промывка. Многоступенчатая каскадная промывка. Сначала в проточной воде для удаления основной массы электролита, затем в непроточных ваннах улавливания и финально — в деминерализованной воде. Экономия на воде здесь приводит к появлению белёсых солевых пятен после сушки.
- Постобработка и контроль. Пассивация цветных металлов, сушка в камерах с обеспыленным горячим воздухом. Контроль толщины магнитным или вихретоковым толщиномером, проверка адгезии методом сетчатого надреза и испытание на пористость.

Оборудование для гальванического цеха: от гаража до завода
Комплектация линии напрямую зависит от объёмов производства и габаритов изделий.
Базовый состав линии
- Гальванические ванны. Изготавливаются из полипропилена PP-C, ПВХ или футерованного полиэтиленом титана. Материал выбирается исходя из химической агрессии конкретного электролита. Объём варьируется от 50 литров для мелкосерийного производства до 5000 литров для автоматизированных заводов.
- Выпрямители тока. Сердце системы. Современные тиристорные или транзисторные выпрямители позволяют программировать цикл: плавный подъём тока, рабочая фаза, импульсная обработка для снятия внутренних напряжений, реверс для снятия некачественного слоя.
- Системы подогрева и фильтрации. Титановые ТЭНы поддерживают рабочую температуру, обычно 18–65 °C. Фильтры непрерывного действия удаляют шлам и органические загрязнения, которые могут вызвать питтинг, то есть точечные проколы в покрытии.
- Вентиляция. Критически важный узел. Бортовые отсосы должны удалять испарения кислот и аэрозоли тяжёлых металлов, защищая персонал от профессиональных заболеваний.
Автоматизированные линии 2025 года
Современные российские предприятия переходят на роботизированные комплексы. Робот-манипулятор переносит корзину с деталями по заданному маршруту, строго соблюдая время переноса, чтобы деталь не успела окислиться на воздухе между стадиями травления и нанесения покрытия. Программное обеспечение контролирует электропроводность стоков и автоматически дозирует корректирующие добавки в электролит.
Экология и законодательство РФ: цена чистого металла
Гальваника традиционно считается одной из самых грязных отраслей тяжёлой химии. Стоки содержат соли тяжёлых металлов, включая хром VI, никель и медь, а также цианиды и кислоты.
Работа современного цеха невозможна без локальных очистных сооружений, ЛОС. Стандартная схема очистки включает:
- Усреднение стока.
- Реагентную обработку: нейтрализация pH переводит растворимые соли в твёрдый осадок — гидроксиды.
- Коагуляцию и флокуляцию.
- Осаждение в отстойниках.
- Мембранную фильтрацию или сорбционные фильтры для доочистки.
Согласно законодательству РФ, гальванические шламы относятся к I–III классу опасности. Их утилизация возможна только лицензированными организациями. Предприятия, внедряющие замкнутые циклы водопользования, где очищенная вода возвращается в техпроцесс, получают существенные налоговые льготы и избегают штрафов Росприроднадзора, размер которых может достигать миллионов рублей.
Сравнительная таблица методов антикоррозионной защиты
| Параметр | Гальваника | Горячее цинкование | Порошковая окраска |
|---|---|---|---|
| Толщина слоя | 1–250 мкм, высокая точность | 50–300 мкм, низкая точность | 60–150 мкм |
| Адгезия | Атомарная, невозможно отделить | Диффузионная, очень высокая | Механическая / адгезионная |
| Покрытие резьбы | Идеальное, сохраняет профиль | Затруднённое, смазывает профиль | Невозможное, закроет витки |
| Сложные формы | Равномерное покрытие внутри труб | Только внешние поверхности | Возможны непрокрасы «теневых зон» |
| Экологичность | Требует дорогих систем очистки | Относительно чистая | Чистая |
| Стоимость за м² | Высокая | Средняя | Низкая |
Типичные ошибки и методы их избежать
- Отслоение покрытия, «пилинг». Причина: недостаточное обезжиривание или слабая активация. Решение: внедрение контроля чистоты поверхности по методу «разрыва водяной струи».
- Хрупкость хрома. Причина: избыток серной кислоты в электролите или слишком высокая плотность тока. Решение: строгий аналитический контроль состава ванны каждые 2 часа.
- Разнотонность цвета. Причина: разница температур в разных зонах большой ванны. Решение: установка мощных насосов-рециркуляторов для перемешивания раствора.
Хотите узнать стоимость гальванического покрытия металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Заключение
Гальванические покрытия остаются золотым стандартом в защите металлов. Несмотря на появление полимерных композитов и технологий лазерного легирования, ни один другой метод не даёт такого сочетания износостойкости, точности толщины и экономической эффективности при массовом производстве.
Ключ к успеху лежит в синергии трёх факторов: квалифицированного химика-технолога, правильно подобранной рецептуры электролита и исправно работающей системы водоочистки. При выборе подрядчика для заказа гальваники всегда запрашивайте данные о составе очистных сооружений — качество вашего изделия напрямую зависит от того, насколько ответственно предприятие относится к экологии своего цеха.
Информация актуальна на сентябрь 2026 года. Перед внедрением технологии сверяйте параметры с действующим ГОСТ Р 9.316-2006 и новыми редакциями стандартов серии 9.xxx.
22.09.2026


